


 点击图片查看原图


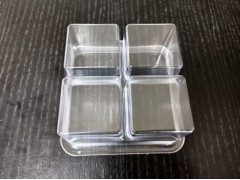
成型时片材被加热软化再拉伸,四格内角拉伸最狠,厚度从这里开始掉。1.95 毫米的片材,转角处掉到 1.2 毫米以下,低温下就没有余量。判断一家厂能不能做,问一句转角实测厚度是多少、测在什么位置,比看样品照片有用。
这款盒子按 ±0.05 至 0.1 毫米控制外形公差,盖与底同模同批生产。同批做,配合间隙是一致的;分两批做,模具状态和成型参数都有漂移,盖上去松紧就不一样。这一点在精密件的逻辑里很好理解:同一基准,才有可重复的配合。
隔筋的均匀性还跟模具排气有关。四格是四个深腔,排气不畅会憋气,料走不到位,隔筋一端厚一端薄。用正压吹胀加负压吸塑的复合工艺,先吹后吸,料在进模前已经鼓起来,走位顺一些。
模具这边还有一个容易忽略的点:四格是四个深腔,模温分布很难做到处处一样,靠近边缘与中间的腔体成型条件有差别,隔筋厚度就容易一头厚一头薄。这类件上机后的头几模要全腔测量,不能只量一个腔就判合格。
检验建议按件实测:外形长宽用卡尺,隔筋在两端与中间各取一点,盖合后用塞尺看间隙。同一批抽三到五件,数据能对上,才算稳定。
上海广舟包装制品有限公司在十万级无尘车间生产,外形 147×147×67 毫米,四格四腔一次成型,打样 3 至 7 个工作日,开模加 7 至 15 天。